 pt

Guia de motor DC de armadura: opções de laminações, enrolamentos e montagem de núcleo
Uma linha de conversores aciona três motoredutores CC de ímã permanente de 24 V a 1.800 rpm. Aproximadamente 4.500 horas de operação, uma unidade começa a emitir faíscas visivelmente nas caixas de escovas e perde cerca de 6% de sua velocidade sob a mesma carga. Os enrolamentos são testados como limpos. A falha está na armadura: um comutador ranhurado, uma pilha de rotores funcionando alguns centésimos de milímetro excêntrico desde uma reconstrução e escovas assentando em apenas 60% de sua face.
A conclusão primeiro: a armadura é o conjunto de enrolamento rotativo que transporta corrente, corta o fluxo de campo e produz torque. O comutador e as escovas são o que mantêm a corrente fluindo na direção certa conforme o rotor gira. Em uma máquina DC, essas peças são avaliadas em conjunto, e não uma de cada vez. Uma pilha de laminação mantida em limites rígidos de rebarbas e concentricidade vale pouco se o comutador estiver fora de círculo, e um comutador perfeito não pode resgatar uma pilha cheia de curtos interlaminares.
O que se segue é uma visão prática do lado da armadura de um motor CC: o circuito magnético, o enrolamento, o limite de comutação e como o núcleo é realmente comprado, desde as laminações da amostra até a entrega em série.
Como a armadura produz torque e onde a comutação ocorre
Duas relações explicam a maioria das medições de bancada em um motor CC com escovas, e ambas apontam diretamente para a armadura.
- Torque: T ≈ k · Φ · Ia, fluxo de campo multiplicado pela corrente de armadura.
- EMF traseiro: E ≈ k · Φ · ω, que aumenta com a velocidade e define a corrente de operação em uma determinada tensão de alimentação.
- Caminho atual: alimentação, escova, segmento do comutador, bobina da armadura, escova de retorno.
- Comutação: o comutador inverte a corrente da bobina à medida que cada bobina cruza o neutro magnético, de modo que a corrente da bobina alterna mesmo que a alimentação seja CC.
- Reação da armadura: a própria força magnetomotriz da armadura inclina e enfraquece o campo principal e desloca o eixo neutro. Em alta corrente, aparecem faíscas na borda traseira da escova e uma pequena perda de torque por ampere.
Circuito magnético
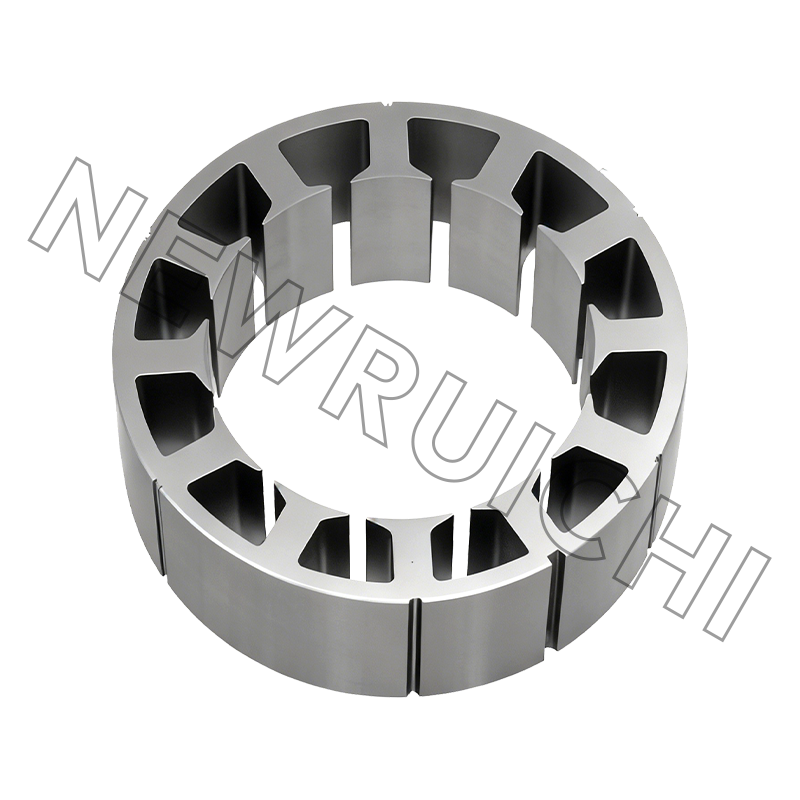
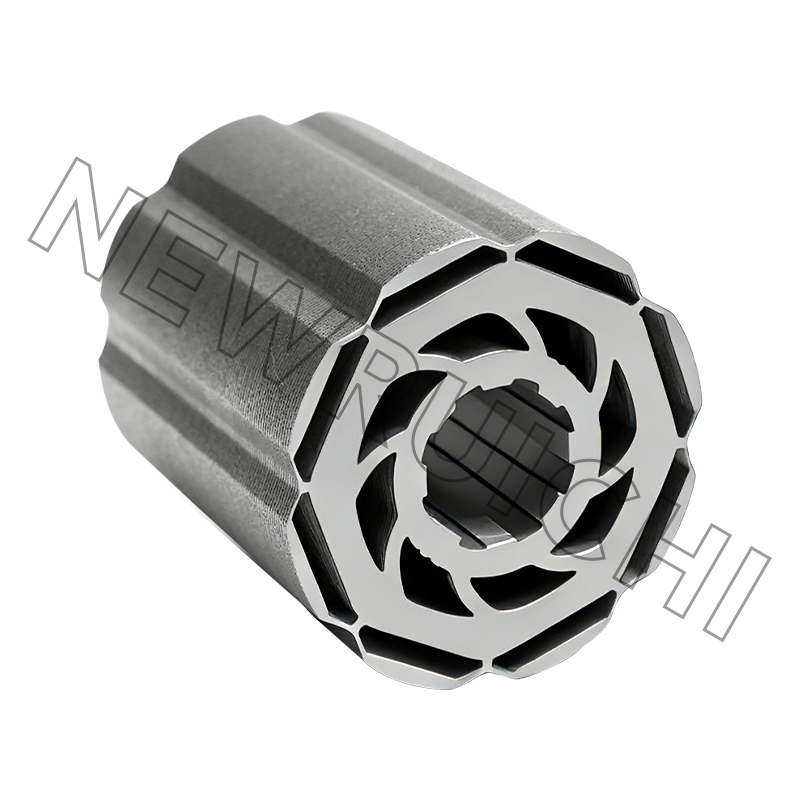
As laminações do rotor e do estator são empilhadas em aço elétrico não orientado, normalmente 0,35 mm ou 0,50 mm. Um medidor mais fino reduz a perda por correntes parasitas, mas reduz o fator de empilhamento e aumenta o custo por quilograma, portanto raramente é uma melhoria gratuita.
Enrolamento
O preenchimento de cobre, a bitola do fio e o comprimento do giro final definem a perda I²R. A classe de isolamento F ou H define quanta margem térmica você pode usar antes que o enrolamento seja a parte limitante.
Comutação
O grau da escova, a pressão da mola, a excentricidade do comutador e a profundidade do rebaixo decidem a formação de faíscas. O desvio além de aproximadamente 0,02 mm geralmente aparece como ruído de escova muito antes de aparecer como uma falha, e é por isso que a falha acima foi rastreada às 4.500 horas, e não às 500.
Tensão de armadura ou controle de campo: decida antes de comprar
A faixa de velocidade é uma decisão de controle, mas restringe o projeto da armadura. O controle de tensão da armadura, usado abaixo da velocidade base, fornece torque aproximadamente constante e ampla rotação — a escolha usual para transportadores, rolos de alimentação e eixos de posicionamento. O enfraquecimento de campo, usado acima da velocidade base, fornece potência aproximadamente constante, mas a margem de comutação cai à medida que o fluxo cai e a alimentação de campo precisa permanecer estável sob carga.
Os drives PWM a 20 kHz e acima mantêm a ondulação da corrente e o aquecimento extra da armadura que vem com eles pequenos; abaixo disso, verifique as perdas na escova e no núcleo na frequência real da portadora, em vez de assumir que o número da folha de dados é válido. Os motores enrolados em série não podem ser enfraquecidos em campo da mesma maneira, porque o campo e a armadura compartilham a mesma corrente. Use inversores classificados em série ou controle de resistência e aceite que a regulação da velocidade será mais suave.
Três maneiras de construir a pilha de rotores e quanto custa cada uma
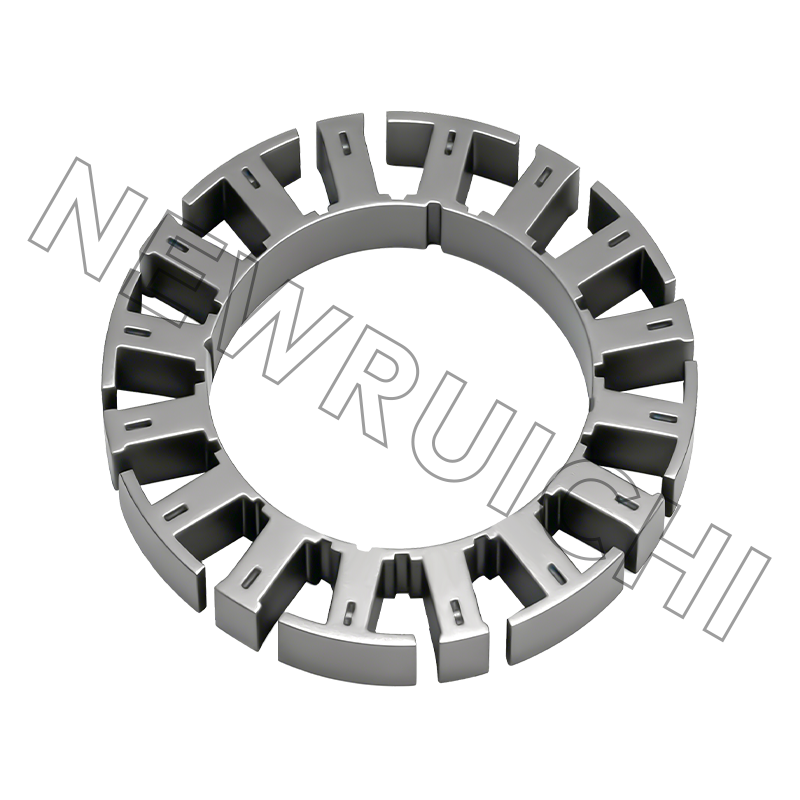
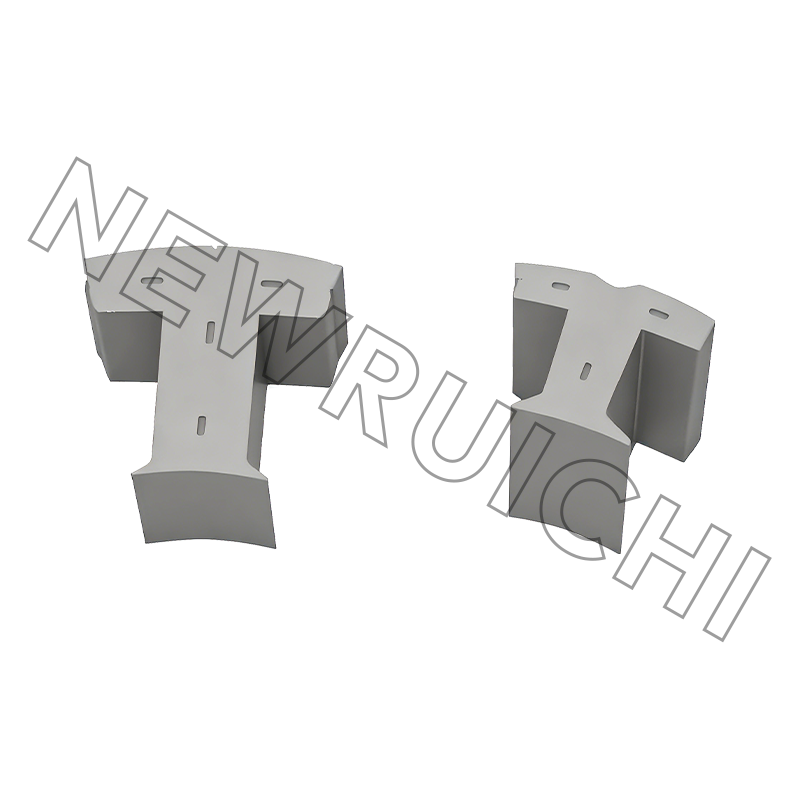
A compensação não é abstrata. Uma pilha interligada economiza dinheiro com ferramentas, mas os entalhes criam saturação local e contato metal com metal. Uma pilha colada com adesivo mantém o revestimento de isolamento intacto e geralmente mede a menor perda do núcleo, ao preço dos acessórios e do tempo de cura. As pilhas soldadas ficam no meio e são escolhidas quando a integridade mecânica de uma pilha longa é mais importante do que alguns watts. Onde a geometria do intertravamento é o fator decisivo, o comportamento do núcleos laminados interligados em montagens de precisão, vale a pena revisar antes que o desenho seja congelado.
Se o projeto ainda estiver em aberto, comprar laminações de rotor e estator para desenho é a maneira mais rápida de comparar construções de pilhas antes de se comprometer com uma matriz.
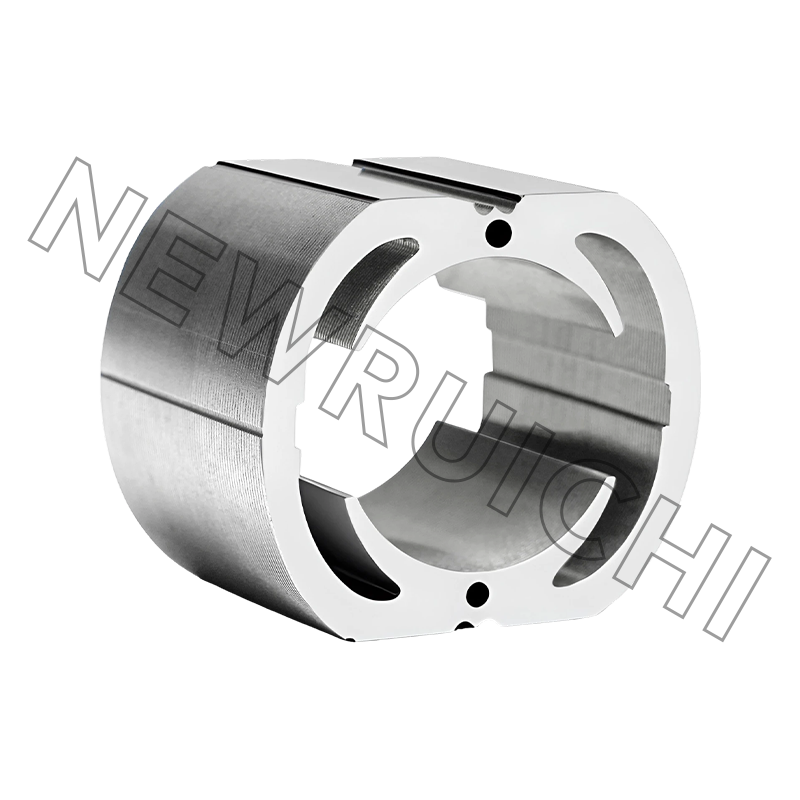
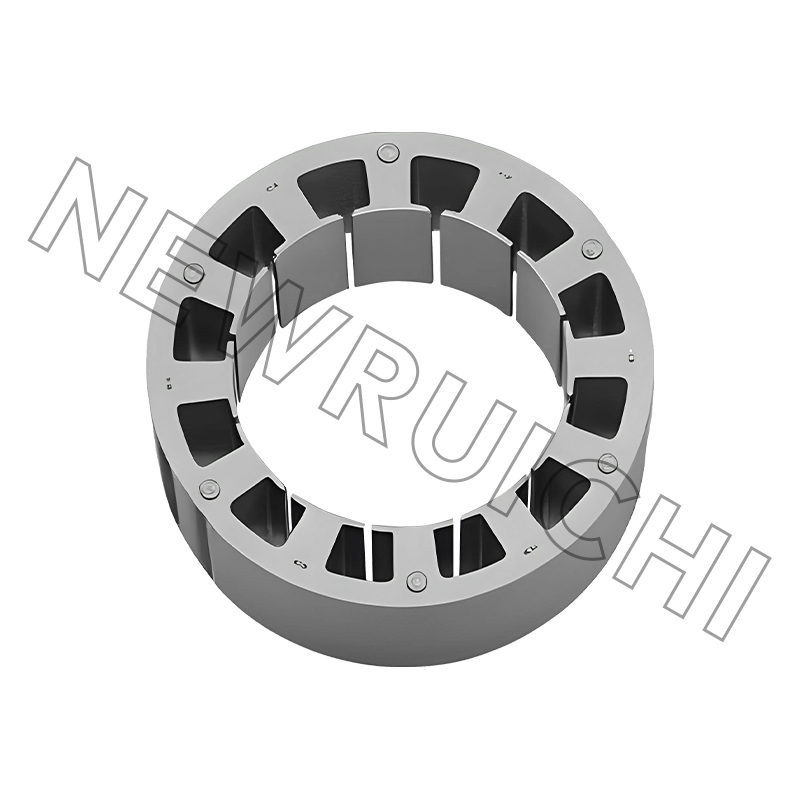 Estator de motor DC e laminações de rotor As laminações personalizadas do estator e do rotor suportam comparações de pilhas na fase de projeto antes do compromisso com as ferramentas, ajudando a avaliar a perda magnética e o ajuste da montagem. Ver Produto →
Perdas que você não encontrará na folha de dados
Uma folha de dados fornece um valor de eficiência em um ponto operacional. A divisão entre os mecanismos de perda é o que decide se a armadura aquece com meia carga ou superaquece com 80% da classificação.
Split indicativo em motor DC escovado pequeno em carga nominal; as ações reais mudam com a densidade do fluxo, velocidade e grau do pincel.
A perda de cobre aumenta com o quadrado da corrente, portanto, uma sobrecarga de 10% adiciona cerca de 21% mais calor ao enrolamento. É por isso que raramente ocorrem falhas nas escovas e nos enrolamentos com a corrente impressa na etiqueta. A perda do núcleo é fixada pela densidade do fluxo, pela bitola do aço e pelo número de curtos-circuitos interlaminares, o que significa que uma pilha com revestimento arranhado aquece mesmo sem carga - um diagnóstico útil quando um motor montado fica quente em marcha lenta.
Onde as armaduras DC escovadas ainda vencem
DC escovado não é legado em todos os lugares. Ele se mantém onde uma conexão de dois fios, alto torque de partida e um acionamento de baixo custo superam a manutenção periódica da escova.
Divisão indicativa da demanda típica de armadura DC escovada, não um estudo de mercado.
Cada segmento tensiona a armadura de maneira diferente. Os auxiliares automotivos punem o ciclo térmico e a vibração, as unidades médicas e de mobilidade punem o ruído acústico e a estabilidade do filme do comutador e as ferramentas elétricas punem o pico de corrente. Uma pilha adequada a um raramente atende aos três sem alterações no tipo de aço ou no método de construção.
Comprando o Core: Tolerâncias, Testes e os Riscos que Você Corre
| Característica | Requisito típico | Por que isso importa |
|---|---|---|
| Altura da rebarba de laminação | 0,05 mm ou menos; 0,03 mm em pilhas apertadas | Rebarbas encurtam as laminações adjacentes e aumentam a perda do núcleo |
| OD do rotor e furo do eixo | Por desenho, normalmente ±0,05 mm | Define o entreferro e o ajuste do eixo; excentricidade aparece como vibração |
| Comprimento da pilha | Normalmente ±0,2 mm | Muda a constante de fluxo e torque de unidade para unidade |
| Fator de empilhamento | 0,95 a 0,98 dependendo da construção | Um fator menor significa mais cobre para o mesmo torque |
| Isolamento interlaminar | Nenhum dano visível ao revestimento | O revestimento arranhado cria shorts e pontos quentes locais |
| Ângulo de inclinação | Por desenho, geralmente um passo de slot | A inclinação incorreta aumenta o torque de engrenagem e o ruído audível |
| Excentricidade do comutador após montagem | 0,02 mm ou melhor | Controla diretamente as faíscas e a vida útil da escova |
O local onde o risco de compra realmente se acumula é antes do saque. Cinco falhas são responsáveis pela maioria das disputas que vemos:
- Classe de aço substituída por uma classe não orientada mais barata e com maior perda.
- Respingos de solda ou intertravamentos reajustados que achatam a pilha e encurtam as laminações.
- Danos no revestimento devido ao manuseio a granel antes da pilha ser colada.
- Material fornecido sem recozimento, o que elimina a perda do núcleo sem alterar uma única dimensão.
- Lotes misturados dentro de uma pilha, aparecendo como dispersão unidade a unidade no sorteio atual.
Para programas de volume, comprar uma pilha acabada em vez de folhas soltas transfere esses riscos para o fornecedor e elimina a variação no comprimento da pilha da sua linha de montagem.
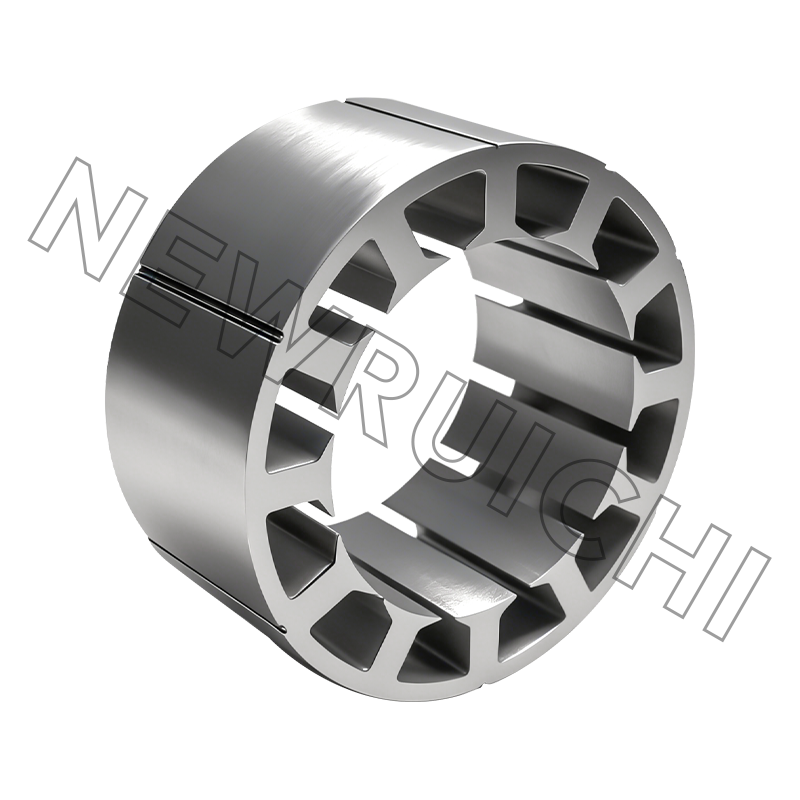
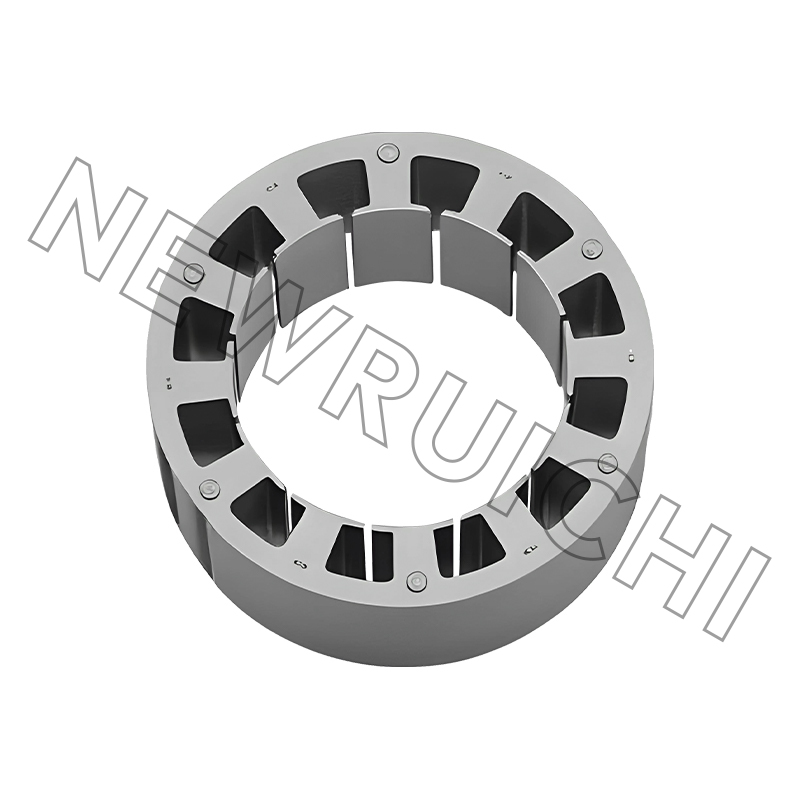 Conjuntos de núcleo de rotor e estator de motor DC Os conjuntos de núcleos laminados acabados atendem aos programas de motor de volume, transferindo o risco de empilhamento para o fornecedor e reduzindo a variação do comprimento da pilha na linha de montagem. Ver Produto →
Da amostra à série: uma sequência válida
1. Desenho e revisão do aço.
Confirme a bitola, a classe, o peso do revestimento e a formação da pilha antes de qualquer material ser cortado.
2. Amostras cortadas a laser.
Algumas centenas de peças, sem ferramentas, entregues enquanto o projeto ainda está em andamento.
3. Teste de empilhamento e ligação.
Meça o fator de empilhamento alcançado e o comprimento da pilha em relação ao desenho.
4. Ajuste, rotação e teste térmico.
Entreferro, desvio, aumento de temperatura na carga nominal e comportamento das escovas no comutador.
5. Ferramentas de volume.
Matriz de estampagem ou lote a laser, o que corresponder à quantidade e ao risco de alteração.
6. Primeiro artigo e documentação.
Relatório dimensional, certificados de materiais e PPAP onde o programa é automotivo.
Amostras cortadas a laser também permitem testar uma mudança de classe de aço antes de aplicar uma matriz. Uma classe de 0,35 mm que mede menor perda de núcleo pode ou não justificar o custo extra por quilograma, e um teste de pilha responde a essa pergunta em uma semana, em vez de um quarto.
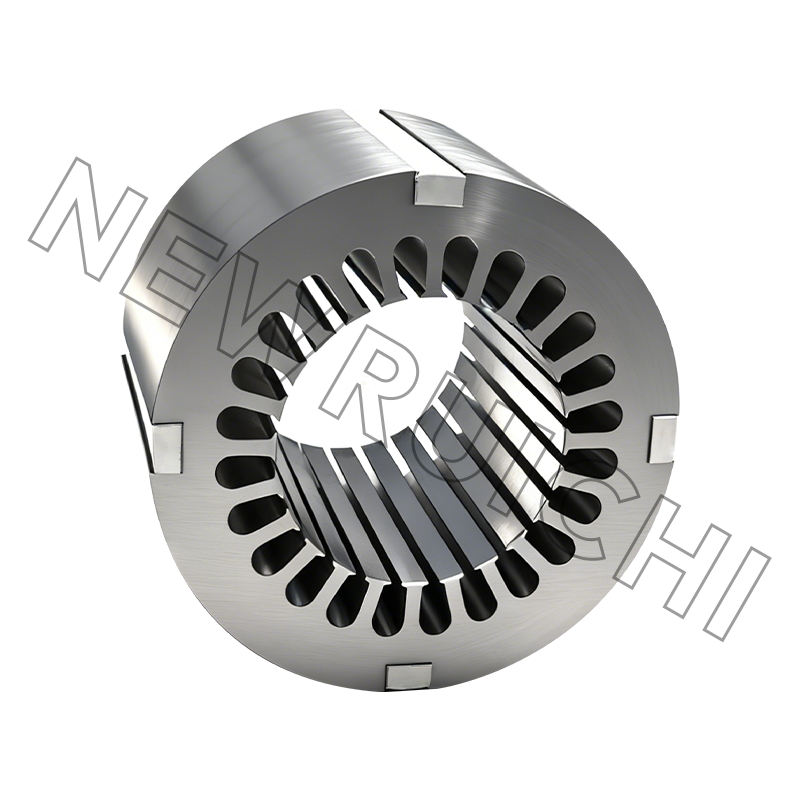
 Amostras de laminação de estator e rotor cortadas a laser Amostras personalizadas de laminação cortadas a laser suportam verificações iniciais do projeto do motor e testes de qualidade do aço antes do comprometimento da matriz e da produção em volume. Ver Produto →
Após o estágio de amostra, a rota de laminação e fabricação do núcleo – corte de aço, estampagem ou corte a laser, recozimento quando especificado, empilhamento por intertravamento, adesivo ou solda e inspeção final – é onde as datas de entrega são ganhas ou perdidas. Vale a pena percorrer esse fluxo uma vez com o fornecedor antes do primeiro pedido de compra, e não depois.
Notas de manutenção e conformidade
- Inspecione as escovas com metade da vida útil esperada e não com falha.
- Um filme comutador uniforme de cor chocolate é saudável; filme irregular indica contaminação ou tipo de pincel errado.
- Mantenha a pressão da mola dentro das especificações. A baixa pressão enverniza o comutador, a alta pressão desgasta as escovas rapidamente.
- Limpar com solvente compatível com a isolação do enrolamento; poeira de carbono conduz.
- Armazene os núcleos empilhados secos e embrulhados, pois a ferrugem interlaminar se comporta exatamente como um curto-circuito.
Do lado da conformidade, os núcleos de motores para programas automotivos geralmente ficam dentro de um sistema de qualidade IATF 16949, núcleos industriais gerais sob a ISO 9001, e estruturas e bases soldadas sob a ISO 3834, com gestão ambiental seguindo a ISO 14001. Esses certificados importam menos como papel e mais como a razão pela qual relatórios de primeiro artigo, certificados de materiais e notificações de alterações chegam sem serem perseguidos.
Nada disso torna a armadura complicada. Isso o torna específico: classe do aço, construção da pilha, limite de rebarbas, desvio do comutador. Resolva esses quatro e o problema das faíscas de 4.500 horas deixa de ser um mistério.
Seu endereço de e-mail não será publicado. Os campos obrigatórios estão marcados *

 Email: [email protected]
[email protected]
[email protected]
 Telefone/Telefone:
+86-18861576796 +86-18261588866
+86-15061854509 +86-15305731515
Direitos autorais © Wuxi Nova Ruichi Technology Co., Ltd./Wuxi Cailiang Machinery Co., Ltd. All rights reserved.
Fabricantes de núcleos de estator e rotor
